A:

HYNC 系列油壓螺帽破壞器操作方式

請觀看此逐步演示,學習如何安全、正確地操作 KuDos HYNC 系列液壓螺母破切器。

影片展示如何將螺帽劈開器放置在螺帽上,將其連接至相容的 700 bar 液壓泵,施加液壓,並完成螺帽劈開操作。

主要特點:

  1. 緊湊型設計。
  2. 易於使用。
  3. 提供七種型號,適用於 M6 至 M48 規格的螺栓及 10 至 75 mm 尺寸的六角螺帽。
  4. 獨特的傾斜式刀頭設計,適用於多種應用場景。
  5. 單作用油缸,液壓推進,彈簧回程。
  6. 適配額定壓力為 700 bar (10,000 psi) 的液壓幫浦。

適用機型:

本影片示範的操作程序適用於以下 KuDos 液壓螺母破切器型號:

A:

圖文編輯器

A:

圖文編輯器

A:

圖文編輯器

A:

DBBN-120 鋁 / 銅 / 鐵 排彎曲機操作方式 (不適用於不鏽鋼)

A:

HYBC-120 油壓沖孔器操作方式同樣適用於 BC160-27, ASC-7510 & HDBC-16 等其它重型油壓沖孔器工具。

A:

SH-70A 油壓沖孔器操作方式同樣適用於 SH-2070 等其它重型油壓沖孔器工具。


A:

PNST-10 油壓沖孔器操作方式

A:

DRCP-559140 導軌切割機操作方式

A:

UB-412T 油壓壓接器操作方式同樣適用於 UB-412S, UB-400, UCP-2712, HYCP-4413T  等其它重型油壓壓接器工具。

A:

PH-300 油壓壓接器操作方式同樣適用於 HYCP-185, HYCP-240R 等其它重型油壓壓接器工具。

A:

TC-085HE 分體式油壓切刀器操作方式

A:

HYSC-32HE 分體式油壓切刀器操作方式同樣適用於 HYSC-20HE, HYSC-24HE, S-24HE, HYSC-45HE, HYCC-35HE, HYCC-050HE, S-55HE, HYSC-55HE, HYCC-P85HE, TC-085HE, HYCC-P100HE, HYCC-105HE, TC-120HE, TC-135HE 等其它重型油壓切刀工具。


A:

HYSC-24 油壓切刀器操作方式同樣適用於 HYSC-20, S-24, HYSC-32, HYCC-050 等其它重型油壓切刀工具。

A:

HYSC-45 油壓切刀器操作方式同樣適用於 S-55, HYCC-P85, TC-085 & PC-8511 等其它重型油壓切刀工具。

A:

HYCP-451000HE 分體式油壓壓接器操作方式同樣適用於 HYCP-451000D, HYCP-630HE, HYCP-500HE, HYCP-60ST, UA-100STS, UA-100ST, SR-100C, SR-100CS, 100W, 200W, X-200, SR-300C, SR-300CX 等其它重型分體式油壓壓接器工具。

A:

UB-412HE 分體式油壓壓接器操作方式同樣適用於 UB-400HE, UCP-2712HE, HYCP-4413THE, UB-412THE, H-412THE, HYCP-15THE, LT-15THE, PH-300HE 等其它重型分體式油壓壓接器工具。

A:

HD-BGD3 強力型壓接鉗操作方式同樣適用於 HD-OD3, HD-KD58, H3 等其它強力型壓接鉗工具。

A:

HP-700A 油壓幫浦操作方式同樣適用於 HP-180N, HP-700AG, HP-30S, HP-30MD, DHP-400 等其它重型油壓幫浦工具。

A:

image

image

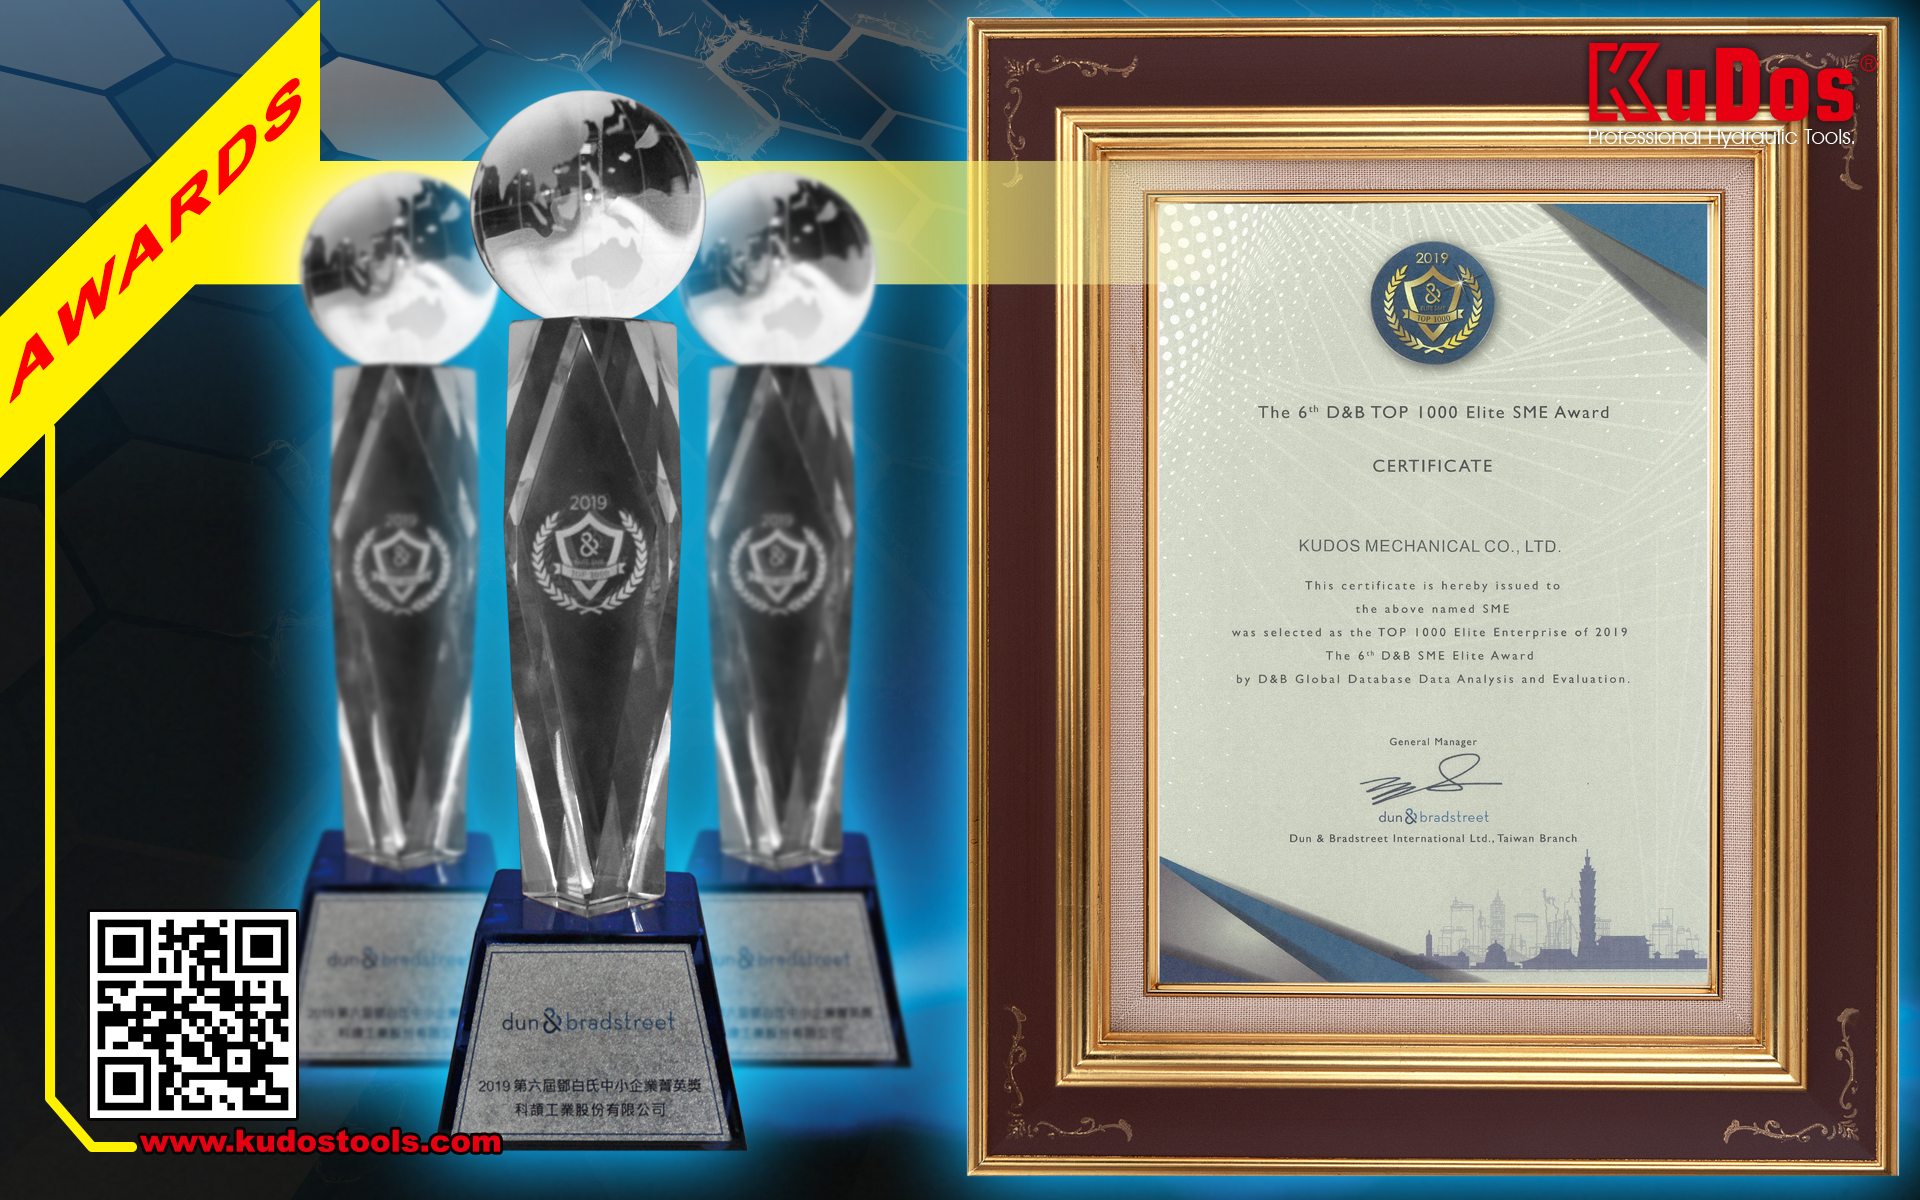
鄧白氏透過自己和政府的大數據分析,從付款紀錄、財務壓力指數、付款指數、採購力指數、出口成長率及出口級距等,以及比對最近三年每年進出口實績總額,且各該年度均無信譽不良的記錄、無負面訴訟事件,從國內超過 143 萬家中小企業中,KuDos 評選出最具出口競爭力的 TOP 1000 家企業。

A:

image image image

A:

隨著電力工程與自動化設備的需求激增,電纜剪已是配電盤組裝、水電工程及變電站維護不可或缺的工具。然而,市面上電纜剪種類繁多,許多工程師傅在選購時常問:「一般型電纜剪和棘輪型電纜剪到底差在哪?」、「為什麼別人剪大平方數電纜這麼輕鬆,我卻剪到手發炎?」

選錯電纜剪,不僅工作效率低落,更容易造成職業傷害與線材斷面變形。本文將從省力原理、空間限制、線徑規格出發,帶您全面解析 一般型電纜剪(Regular Cable Cutters) 與 棘輪型電纜剪(Ratchet Cable Cutters) 的差異,並提供最實用的施工選型指南!

(一). 一般型電纜剪 vs 棘輪型電纜剪:

要選對工具,必須先了解兩者的結構與設計邏輯。

【一般型電纜剪】長柄把手 ──(完全依賴人力)──> 適合細線、開放空間。

【棘輪型電纜剪】內部卡齒 ──(分段推進省力)──> 適合粗線、狹窄空間。

1. 一般型電纜剪(Regular Cable Cutters):經典、構造簡單。

  • 工作原理:完全依靠人力與長把手的槓桿原理。
  • 優點:結構簡單、不易損壞、價格親民、開口與切斷速度快。
  • 缺點:當剪切大線徑電纜時需要極大握力;把手必須完全張開才能咬合,極佔空間。

2. 棘輪型電纜剪(Ratchet Cable Cutters):科技、高效省力。

  • 工作原理:內建棘輪機械結構。
  • 優點:每一次按壓把手,內部卡齒就會鎖定切口並往前推進一格。
  • 優點:將一次性的大出力,分散為多次輕量捏壓,整體省力 50% 以上。
  • 缺點:因為需要分段推進,剪斷單根電纜的時間比一般型稍長,且價格較高。

(二). 規格與數據實測對比:

比較項目 一般型電纜剪(Regular Cable Cutters) 棘輪型電纜剪(Ratchet Cable Cutters)
省力程度 較費力,依賴手臂肌肉 極省力,女生也能輕鬆單手操作
適用最大線徑 通常限制在 50 mm² 以下 可輕鬆應用於 250 ~ 500 mm² 以上
把手張開角度 需要 90 度以上才能咬合線材 僅需微幅張開把手即可分段咬合
斷面平整度 大線徑易因出力不均而壓扁線芯 機械均勻推進,切口圓潤平整無毛邊

(三). 三大施工選型痛點:你該買哪一種?

在實際案場中,請依據以下三個維度進行評估:

1. 施工空間決定工具形狀:

  • 人孔、電纜槽、配電盤內部:空間極度狹窄。一般型把手根本無法張開。此時必須選擇 棘輪型電纜剪,它只需微幅擺動把手就能完成切斷。
  • 開放式工地、地面作業:空間不受限,若多為細線,選用 一般型電纜剪 可追求快速切斷。

2. 線材規格與線徑大小:

  • 50 mm² 以下(如控制線、白扁線):一般型電纜剪 即可勝任,速度快又經濟。
  • 50 mm² 以上(如高壓動力電纜):強烈建議直上 棘輪型電纜剪。若勉強使用 一般型電纜剪,不僅線頭容易變形,更會對手腕造成嚴重的職業傷害。

3. 使用頻率與施工疲勞度:

  • 每日連續作業:頻繁剪線的組裝線工人或水電師傅,棘輪型電纜剪 能大幅延長您的職業壽命,減少手部過勞。
  • 偶爾維修、DIY 使用:一般型電纜剪 是高 CP 值的基礎備用選擇。

(四). 棘輪型電纜剪使用注意事項:

雖然棘輪型電纜剪是省力神器,但使用時務必留意以下兩點,以延長工具壽命:

  • 嚴禁剪切鋼芯鋁絞線(ACSR)或鋼絲(Steel Wire):一般的棘輪電纜剪僅設計用於 銅電纜 與 鋁電纜。誤剪硬度極高的鋼絲會直接導致刃口崩裂、齒輪報銷。
  • 定期保養卡齒:棘輪結構是由細小的卡齒組成。施工後應清理鐵屑並定期噴灑防鏽潤滑油,確保推進順暢。

(五). 結論:工欲善其事,必先利其器。


總結來說,沒有絕對最好的工具,只有最適合案場的選擇。

  • 想追求 極致速度、預算有限、只剪細線 → 選擇 一般型電纜剪。
  • 需要 進出窄處、對付粗電纜、保護手腕不發炎 → 選擇 棘輪型電纜剪。

投資一把高質量的棘輪電纜剪,不僅能提升現場施工效率,更能確保每道切口都平整完美,為後續的端子壓接打下良好基礎!


了解相關 KuDos 產品:

 ➔    一般型電纜剪(Regular Cable Cutters)專區 

 ➔    棘輪型電纜剪(Ratchet Cable Cutters)專區 


A:

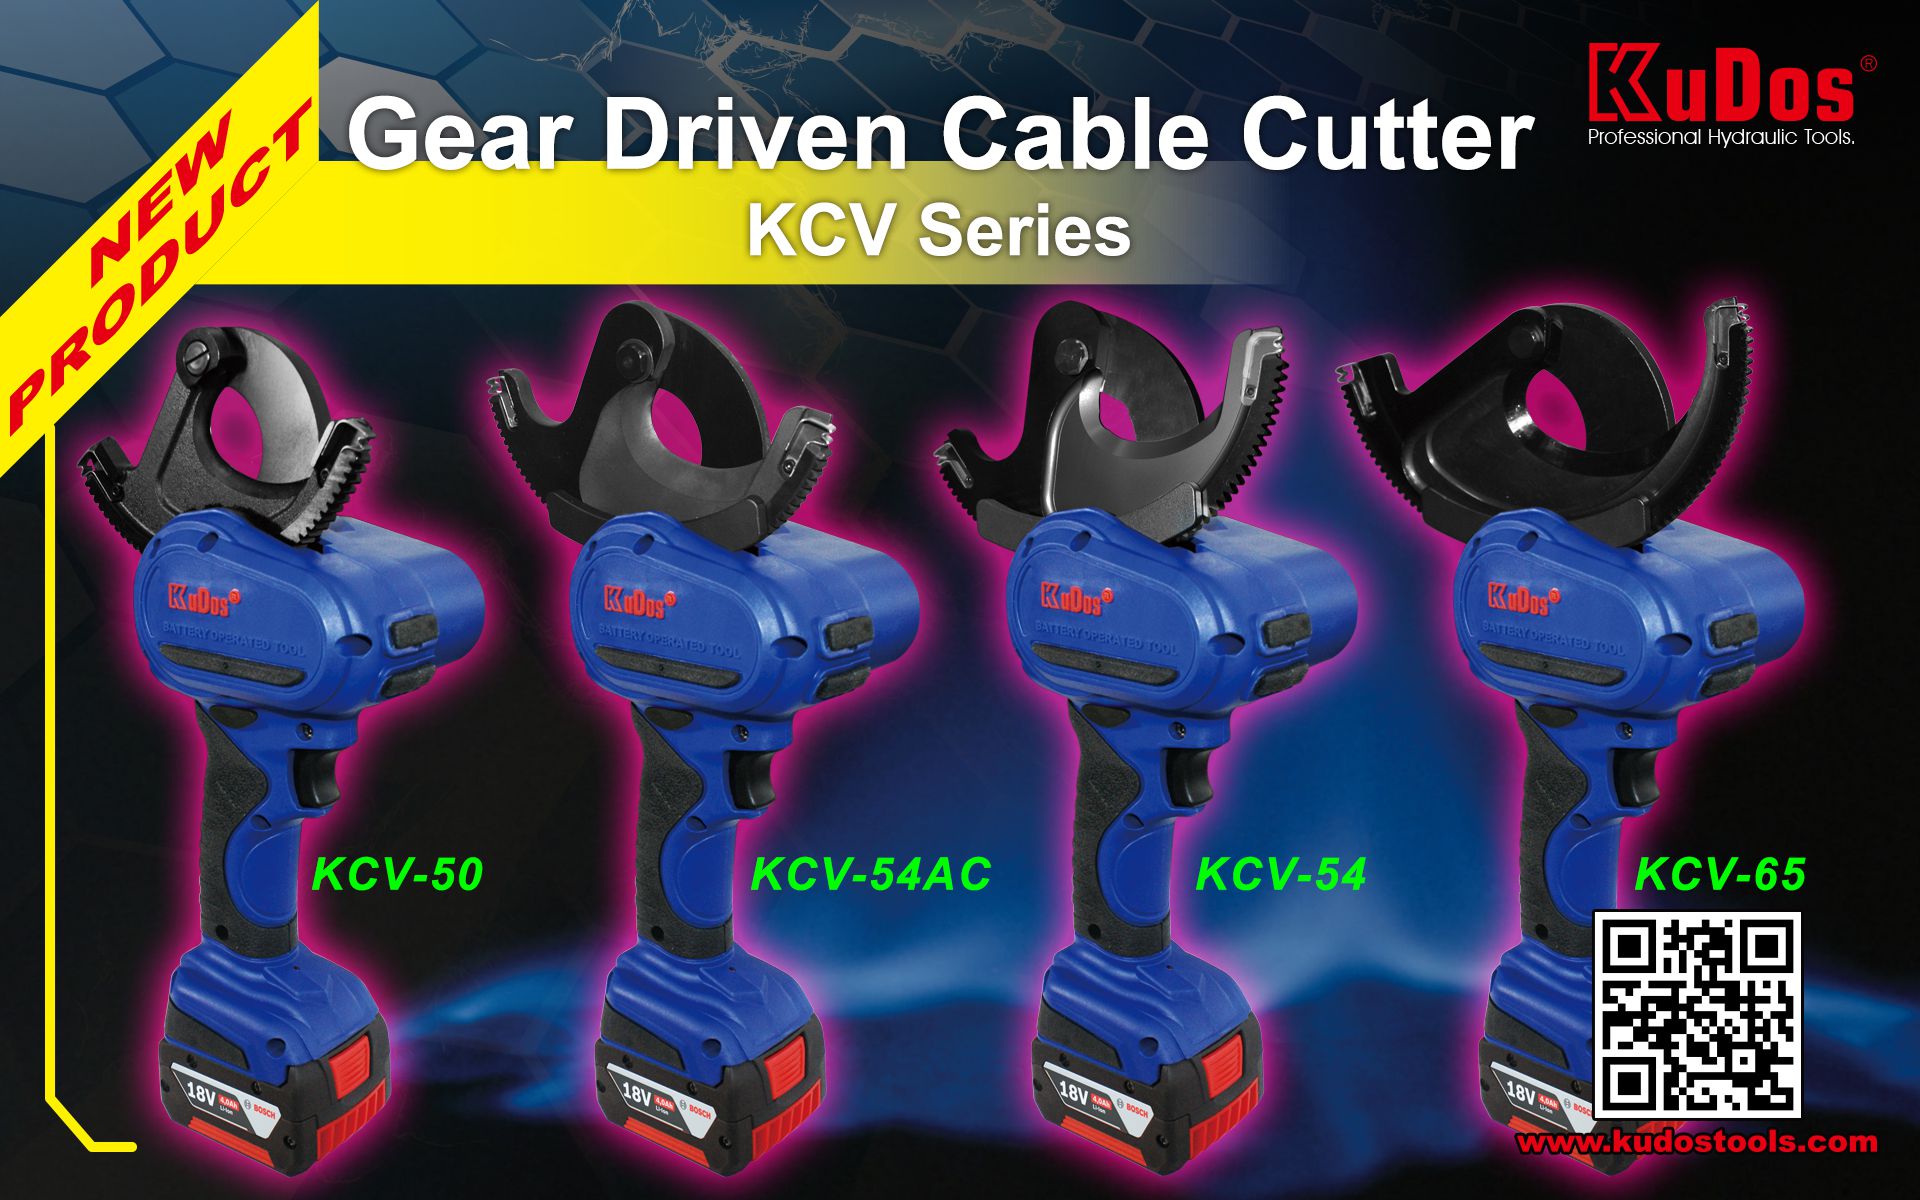
KCV-54AC 齒輪驅動棘輪切刀電纜剪的操作演示同樣適用於 KCV-50, KCV-54, KCV65 等其它重型齒輪驅動棘輪切刀電纜剪工具。

A:

(一). 手動壓接工具,當工具壓力不足時會怎樣?

油壓鉗壓力不足會導致端子與電纜導線無法達到緊密完美的「冷焊」狀態,進而引發以下連鎖反應:

  • 接觸電阻變大:金屬接觸面不夠密實,隙縫會讓電阻大幅度產生。
  • 異常發熱熔毀:當大電流通過高電阻區域時,會產生劇烈高溫(焦耳熱),導致金屬端子外部保護絕緣塑膠套(熱塑套)熔化、或甚至於電纜的絕緣層燒焦。
  • 端子鬆脫拉出:壓接力道不夠,拉把力維持性極低。電纜受到外力拉扯時,或當設備震動或熱脹冷縮時,導線容易直接從端子中脫落,造成斷路或短路。
  • 引發電氣火災:長期發熱與電弧效應(Arcing)是引發工廠或配電箱火災的最常見主因。
  • 加速金屬氧化:壓接不緊密使內部留有空氣與濕氣,加速銅/鋁線氧化,進一步惡化導電性能。

(二). 如何預防壓力不足?

需確保油壓鉗每次都能輸出足夠的壓力,請做好以下日常維護與檢查:

  • 檢查油量與漏油:定期檢查油壓缸外觀是否有油漬。若發現壓力不足或手柄有空的行程過大,需及時補充專用液壓油。
  • 確認安全閥跳開:手動油壓鉗通常設計有安全溢流閥。壓接時必須手動壓動至聽到「咔嗒」一聲或手感明顯變輕,代表壓力已達到預設的最高噸位(如 6 頓或者 12 噸)。
  • 定期壓力校正:壓接工具應定期送回原廠或檢驗機構,使用壓力計測試輸出噸位是否符合標準。
  • 壓接口模匹配檢查:當所使用的口模,有磨損變形情況,會導致實際施加在端子上的壓力分散。若口模已有磨損、裂痕,必須立即更換。

(三). 電纜端子壓接常見錯誤操作

除了工具本身的問題,人為的操作不當也是導致失敗的高發因素:

1. 材料與工具規格不匹配

  • 口模過大使用於尺寸不合的小型端子:使用的模具尺寸大於端子與電纜,導致壓接後端子依然鬆動,完全沒有緊固。
  • 口模過小使用於過大尺寸的端子:使用的壓接口模過小,會過度擠壓端子,導致端子邊緣產生嚴重的「飛邊(WING)」或產生裂痕,破壞該端子結構。
  • 線材與端子不符:將小平方的電纜剝線後直接塞入大平方的端子中,內部空隙過大。

2. 剝線與處理不當

  • 剝線長度錯誤:剝線太短,導線無法完全填滿端子壓接管;剝線太長,壓接後會有一大段裸露銅線在外,容易造成觸電或短路。
  • 刷斷或剪斷芯線:剝線時不小心割斷了幾根銅芯線,導致導線實質截面積變小,降低了承載電流的能力。
  • 未清除氧化層:舊電纜表面已有綠色或黑色氧化層,未用鋼絲刷清潔就直接壓接,導致接觸不良。

3. 壓接位置與順序錯誤

  • 壓接位置偏移:壓在端子的檢查孔(觀察導線是否插到底的孔)上,或太靠近端子頭部(O型環處),導致結構變形。
  • 多重壓接順序顛倒:對於較長的端子管需要壓接 2-3 次時,未照標準「從靠近端子頭部往電纜方向」依序壓接,導致內部空氣或導線擠壓變形。

Inline content